
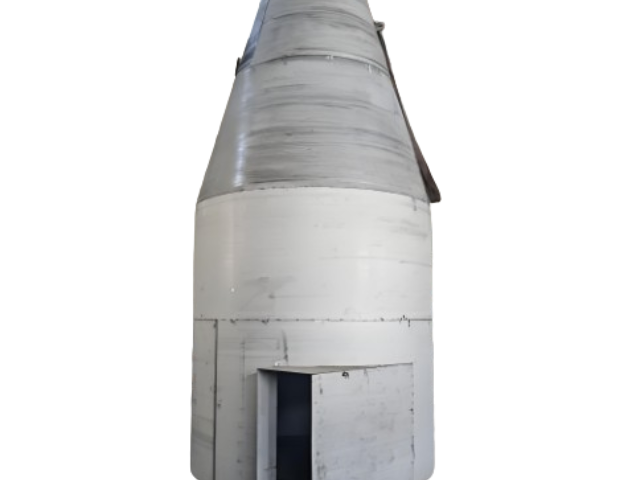
干式毛绒收集器主要用于收集工业生产中产生的毛绒、纤维类杂质,广泛应用于以下场景:一、洗涤与烘干行业作为烘干机的**配套设备,用于酒店、医院、洗衣厂等场所的布草烘干环节,收集床单、毛巾、衣物在烘干过程中脱落的毛绒,避免管道堵塞引发火灾隐患,同时防止毛绒扩散污染环境。二、纺织与印染行业在棉纺、毛纺、化纤等纺织厂的梳棉、纺纱、织布工序中,收集设备运转时产生的飞絮、短纤维及粉尘,保护车间空气质量,减少设备磨损,保障生产安全。尤其适用于毛绒杂质较多的粗纺、绒布生产工艺,降低毛绒对产品质量的影响。三、服装与家居制造用于服装厂、毛绒玩具厂、家具厂的裁剪、缝制、填充等环节,收集布料、填充物(如羽绒、棉絮)加工时产生的毛绒碎屑,改善操作环境,避免毛绒附着在成品表面影响外观,同时降低操作人员呼吸道疾病风险。上海沛尔机械工程有限公司金属加工件拥有较全的技术支持。奉贤区防锈加工件
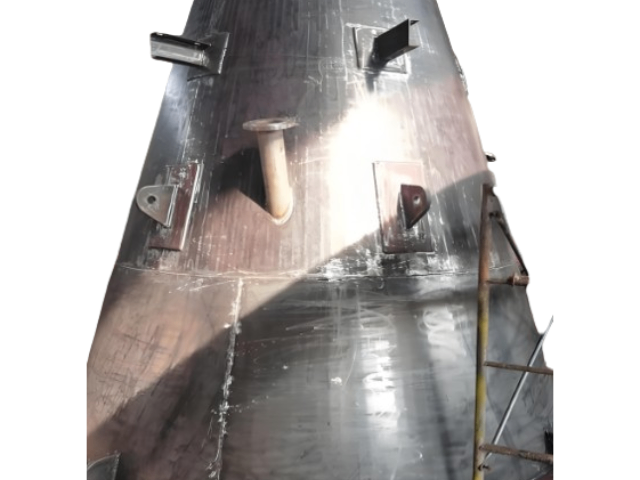
低碳钢与高碳钢焊接时的预热温度差异主要由含碳量决定,需根据材料特性和焊接条件精细控制:低碳钢预热温度控制低碳钢含碳量≤0.25%,焊接性优良,通常无需预热。*在特殊情况需干预:低温环境(≤-10℃)或板厚>30mm时,预热温度控制在150℃左右(如Q235钢);碳、硫含量偏上限或重要结构(如压力容器),需采用碱性焊条(E4315)并预热至100~150℃,同时减少熔合比以防热裂纹。高碳钢预热温度控制高碳钢含碳量>0.6%,焊接性极差,预热工艺:常规焊接(如焊条电弧焊)预热温度250~350℃,层间温度不低于预热温度;特殊场景(如结构复杂、刚度大的工件)需提高至400℃以上,碳当量>0.6%或板厚>25mm时,预热温度按碳当量公式(如CEV)计算,确保热影响区淬硬倾向降低;补焊或堆焊时,若母材不允许高温预热,可选用奥氏体不锈钢焊条(如A102),通过塑性焊缝缓解应力,此时预热温度可降至150~200℃。差异控制原则区别:低碳钢预热为辅助措施,高碳钢则为强制要求,且温度比中碳钢(150~250℃)更高;测温方式:在距焊缝中心线50mm处的反面测温,确保均匀预热;工艺协同:高碳钢需配合低氢焊条(如J507)、焊后650℃消除应力退火,而低碳钢焊后一般无需热处理。奉贤区五金冲压件加工哪家好还在为冲压件的后续处理烦恼?沛尔提供一站式服务,包括表面处理、包装等!
金属结构件的加工流程主要包括以下环节:1. 设计规划与材料准备根据零件用途进行结构设计,制定加工工艺路线。选择金属材料(如钢、铝、铜等),进行切割或预处理(锯切、热处理等)。2. 毛坯成形铸造:熔炼金属后注入模具(砂型/熔模/压铸),冷却成型。锻造:加热坯料后通过压力塑性变形(自由锻/模锻),提升材料密度48。轧制/挤压:通过辊压或模具连续变形,生产型材、板材。 3. 机械加工切削加工:使用车床、铣床、钻床等去除余量,达到精确尺寸(车削、铣削、钻孔等)。特种加工:激光切割、电火花加工处理复杂形状或硬质材料58。数控加工(CNC):自动化程序控制,实现高精度、高效率加工。4. 热处理通过退火、淬火、回火等工艺调整金属内部结构,提升硬度、韧性或抗腐蚀性。 5. 表面处理清洁去污:超声波清洗、喷砂去除氧化层及杂质31011。防护与装饰:电镀、喷涂、阳极氧化增强耐腐蚀性及美观度21011。6. 质量检测与包装尺寸精度测量(三坐标检测)、力学性能测试(硬度、强度)。合格产品防锈包装,防止运输损伤。
活性炭吸附塔的维护需涵盖设备检查、吸附剂管理、系统防护等多方面,以确保吸附效率和使用寿命,具体要点如下:一、定期检查与清理1.设备运行状况:每日检查进出口阀门密封性和灵活性,确保气体流通顺畅;每周观察吸附剂填充情况,避免堆积或空洞导致气流偏流。每1-3个月打开检修门,清理内部积尘、杂质及冷凝水,防止堵塞活性炭孔隙(清理时需避免破坏吸附剂结构)。2.密封性能维护:每月检查检修门、法兰等部位的密封件,若发现老化、变形需及时更换;定期进行密封性测试(如压力衰减法),确保无外部空气泄漏影响吸附效果。金属加工通过冲压、弯曲、拉伸等工艺将金属材料加工成特定的形状,满足设计要求。
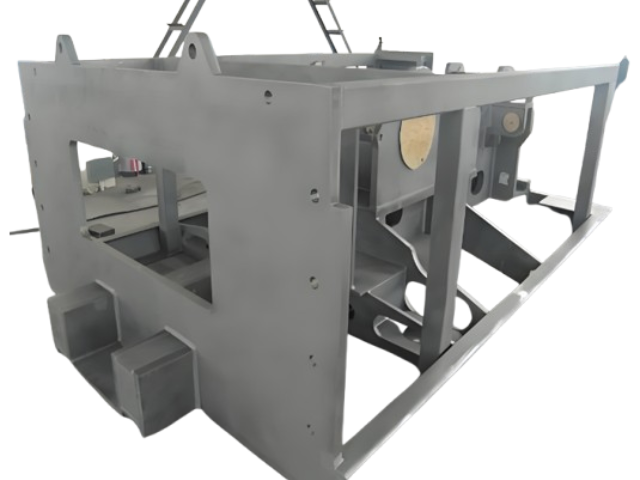
焊接工艺通过热输入、应力分布及缺陷控制影响非标结构件强度,需从工艺优化、应力管理、缺陷防控三方面控制。对强度的主要影响热输入不当:高温导致热影响区晶粒粗大(如Q345钢焊接热输入>25kJ/cm时,冲击韧性下降30%),降低接头强度。焊接缺陷:裂纹(应力集中系数达5-10)、未焊透(有效截面积减少10%即导致强度下降20%)、密集气孔(降低疲劳强度15%-25%)。残余应力:拘束度大的T型接头易产生纵向拉应力(达材料屈服强度80%),引发延迟裂纹。关键控制措施工艺参数优化薄板(<6mm)用CO₂气体保护焊(电流80-120A,热输入<15kJ/cm),减少变形;厚板(>20mm)采用多层多道焊,每层热输入控制在20kJ/cm内。高碳钢预热至150-250℃(如45钢),焊后缓冷消除氢致裂纹。应力控制技术采用“先焊收缩量大焊缝”顺序(如箱型结构先焊纵向主焊缝),配合刚性固定(夹具约束变形量≤0.5mm/m)。焊后振动时效(频率20-50Hz,时间30-60min),残余应力消除率达60%-80%。缺陷防控手段焊前用激光清洗(去除油污、氧化皮,提高熔合质量),焊后100%UT探伤(检测内部裂纹)。重要焊缝采用窄间隙埋弧焊(坡口宽度≤12mm),降低未焊透风险。还在对比各厂家价格?沛尔凭借规模优势,成本控制出色,为您提供高性价比冲压件!上海不锈钢加工件
还在为金属结构件加工难题发愁?我们专业团队,运用先进技术,提供完美解决方案,让您无后顾之忧!奉贤区防锈加工件
不锈钢加工工艺流程需结合材料特性(如高韧性、易加工硬化)设计,通常包括以下步骤:原材料准备:根据零件要求选用不锈钢板材、棒材或管材,检查材质证明并进行预处理(如去除表面油污、氧化皮,必要时进行退火以降低硬度)。下料切割:采用激光切割(高精度薄板)、等离子切割(中厚板)、锯切(棒材)或水切割(复杂形状)等方式,将原材料加工至接近成品的尺寸,减少后续加工量。成型加工:冷加工:通过冲压、折弯、滚圆等工艺塑造外形,需控制变形量以避免开裂;热加工:对厚壁件或复杂形状可采用锻造、热挤压,后续需退火消除应力。机械加工:根据精度要求进行车削、铣削、钻削等,使用硬质合金刀具,采用冷却润滑液减少加工硬化和刀具磨损,保证表面光洁度。表面处理:通过抛光(提高光洁度)、酸洗钝化(形成氧化膜防腐蚀)、喷砂(哑光效果)等工艺提升外观和耐腐蚀性,必要时进行镀层(如镀铬)增强耐磨性。焊接组装:采用氩弧焊(TIG)或熔化极气体保护焊(MIG)焊接拼接,焊后需清理焊渣并进行固溶处理,防止晶间腐蚀。检验与修整:进行尺寸精度、力学性能及探伤检测(如渗透检测),对不合格品进行修整,完成成品入库。奉贤区防锈加工件
上海沛尔机械工程有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。