
不锈钢加工中焊接是一项关键工艺,涉及多种焊接方法和技术。1.准备工作;在进行焊接之前,首先要对焊接部位进行清洁,去除油污、锈蚀和其他杂质。这可以通过机械打磨、化学清洗或使用专业的清洁剂来完成。2.选择焊接方法;不锈钢的焊接方法有多种,常见的包括:气体保护焊(MIG焊):使用惰性气体(如氩气)保护焊接区域,适合薄板焊接,速度快,焊缝光滑。TIG焊:适用于要求较高的焊接质量,通常使用钨电极,焊接过程中的气体保护能够有效防止氧化,适合薄壁不锈钢的焊接。电弧焊:适合较厚材料的焊接,焊接过程中可能产生较多的热量,需要控制焊接参数。3.焊接操作;焊接过程中需要控制适当的焊接电流和电压,确保焊接热输入合理。过高的热输入会导致不锈钢变形、熔化和晶粒粗大,影响其性能。焊接速度、焊接角度和焊接顺序也需合理安排,以控制焊缝的形状和质量。4.焊后处理焊接完成后,应进行焊缝的检查和处理。可以采用目视检查、超声波检测等方法确认焊缝的质量。对于有氧化皮的焊缝,建议进行酸洗或抛光处理,以恢复不锈钢的表面光泽和耐腐蚀性。担心冲压件表面粗糙?沛尔采用精细表面处理工艺,五金冲压件表面光滑如镜!上海精密零件加工哪家好
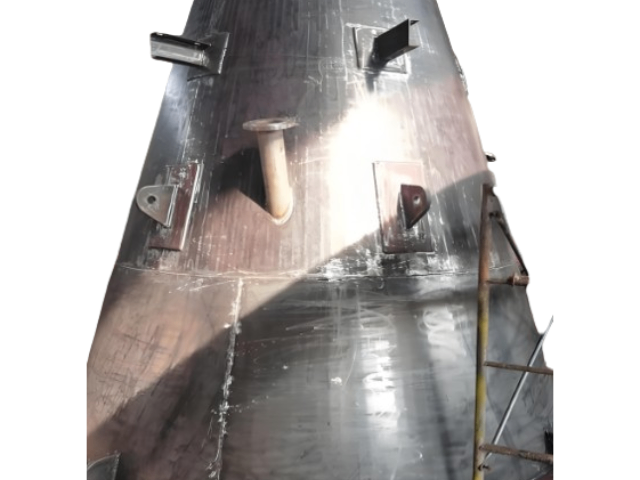
不锈钢烟囱应用范围广泛,涵盖工业、商业及民用多个领域,主要包括以下场景:一、工业领域适用于各类工业废气排放,如燃油/燃气锅炉、发电机组、焚烧炉的烟气排放;化工、冶金、制药等行业的腐蚀性废气、微粒粉尘及高温气体(温度可达480-680℃)输送,尤其适合“煤改气”工程中替代传统水泥或铁皮烟囱,满足环保与耐蚀要求。二、商业与民用建筑用于酒店、写字楼、医院等大型建筑的集中空调系统冷冻机燃气排放,以及餐厅厨房油烟气处理。其外观明亮平整,与现代建筑协调,且重量轻(*为碳钢烟囱的1/4-1/5),对建筑物荷重影响小,是传统烟囱的理想替代产品。三、特殊环境场景在沿海高湿度、高盐雾地区,或具有腐蚀性介质的场所(如食品加工、印染行业),凭借耐腐蚀、免维护(寿命≥30年)的特性广泛应用;也可根据需求选配避雷、防爆、防雨等装置,适配复杂工况。奉贤区异形加工担心金属加工件与设备不匹配?沛尔机械严格按照您提供的设备参数生产,确保完美适配!
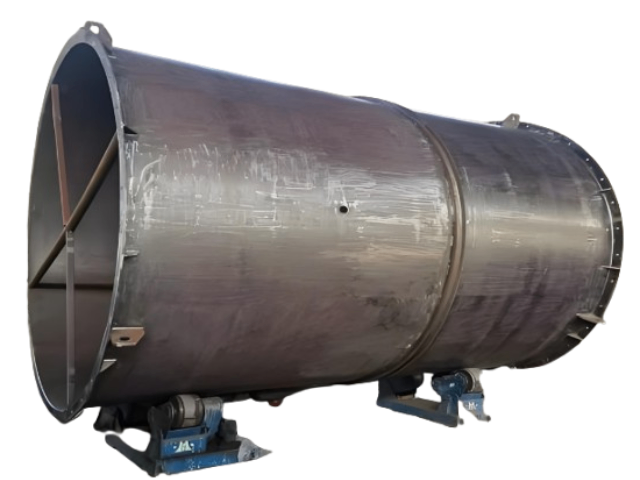
有效避免了人为操作带来的误差,为后续的自动化装配和产品质量的稳定性提供了坚实保障。五金冲压件加工的另一个优势体现在其的成型能力和设计灵活性上。通过精心设计的模具,可以将一块普通的平板金属材料,一次性或通过多道工序,加工成结构复杂、形状各异的三维立体零件。无论是带有精细花纹的装饰面板,还是具有复杂曲面和深腔结构的汽车覆盖件,亦或是内部带有多个加强筋和安装孔的精密支架,冲压工艺都能精细实现。这种强大的成型能力,使得设计师在产品开发阶段拥有更大的自由度,可以突破传统加工方法的限制,设计出更符合功能需求和美学要求的产品。模具的定制化特性,使得冲压工艺能够适应从微型电子元件到大型建筑构件等各种尺寸和规格的生产需求。同时,冲压加工可以与其他工艺如焊接、折弯、攻丝等无缝衔接,形成完整的生产线,实现零件的多功能集成。例如,一个冲压件上可以同时包含用于连接的翻边、用于定位的凸台、用于散热的孔洞以及用于增强刚度的加强筋,这简化了产品的总成结构,减少了零部件数量,从而降低了整体装配的复杂性和成本。这种将多种功能集于一身的特性,是冲压工艺在汽车、家电、电子等行业中不可或缺的关键原因。在材料适应性方面。
电泳涂装是将工件作为电极置于水溶性涂料中,在电场作用下,涂料粒子定向迁移并沉积在工件表面形成漆膜的技术。按极性可分为阳极电泳(工件为阳极)和阴极电泳(工件为阴极),其中阴极电泳因涂层耐蚀性优异(盐雾测试达 1000 小时以上),已成为汽车行业的主流涂装工艺。其工艺过程包括前处理、电泳、超滤、烘干,漆膜厚度 15-30μm,均匀性好,边角覆盖率达 100%,解决了传统喷涂在复杂结构件上的涂装死角问题。在工程机械领域,大型结构件经阴极电泳处理后,涂层附着力达 1 级,耐冲击性 50cm,可在户外恶劣环境下使用 5 年以上无明显锈蚀。选择沛尔五金冲压件加工件厂家,先进设备加持,加工精度可达 ±0.01mm,满足您的高精度需求!
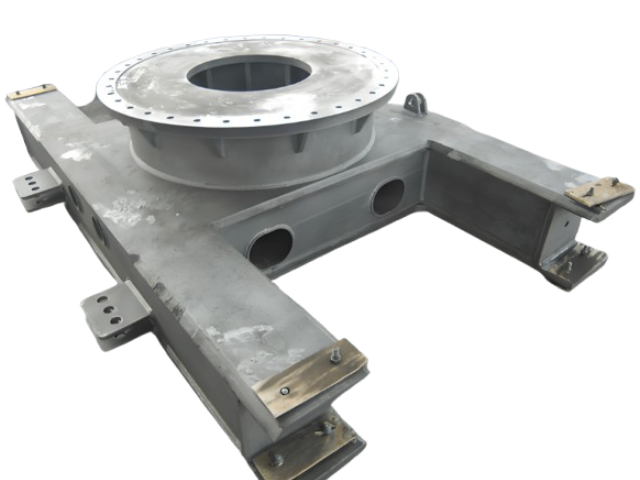
不锈钢砂滤罐制作工艺需结合材料特性与过滤功能,重点控制耐腐蚀性、密封性及结构强度,流程如下:一、材料选择与预处理选用SUS304/SUS316L不锈钢,厚度根据设计压力(工作压力≤6kgf/cm²,试验压力9kgf/cm²),表面处理为镜面8K/拉丝/喷砂等。原材料需进行成分分析,确保Cr、Ni含量达标(316L含Mo≥2.0%),避免碳化物析出导致晶间腐蚀。二、成型与焊接工艺1.罐体成型:采用全自动氩弧焊双面成型,确保焊缝平整无气孔;法兰与罐体焊接前需开V形坡口(角度65°~70°),焊后进行100%渗透检测(PT),压力测试保压30分钟无泄漏。2.布/集水装置:内部安装均匀分布的滤棒或多孔板,确保水流呈层流状态;滤层高度按设计(如石英砂层高700mm,承托层1-2mm/2-3mm各150-200mm),装填前滤料需经酸碱浸泡(2-4小时),全固形物增加量≤20mg/L。三、表面处理与质量检测焊接后进行酸洗钝化(硝酸+氢氟酸溶液),去除氧化皮并恢复钝化膜;外表面喷塑或抛光,提高耐候性。质量检测包括:材料成分分析、焊缝X射线探伤、水压测试(试验压力为工作压力1.5倍),确保出水浊度≤5mg/L,反冲洗水量≤3m³/次。想要高性价比的金属结构件加工服务?我们既保证质量又控制成本,为您节省开支!上海精密零件加工哪家好
作为源头厂家,沛尔与多家原材料供应商长期合作,资源稳定,供货有保障!上海精密零件加工哪家好
不锈钢加工工艺流程需根据产品类型(板材、零件、铸件等)确定,环节包括:一、基础流程(通用版)1.材料准备:选择对应牌号(如304、316L),按尺寸切割下料(激光/等离子切割、剪切等),确保表面无油污、氧化皮。2.成型加工:通过折弯(数控折弯机)、冲压(冲裁/冲孔)、焊接(TIG/MIG焊)等工艺塑形,复杂零件需CNC铣削/车削加工。3.表面处理:去除焊疤、毛刺后,进行酸洗钝化(提升耐蚀性)、抛光(6K/8K镜面)或拉丝(直纹/乱纹),特殊需求可喷砂、镀色。4.检验与包装:检测尺寸精度(如±0.1mm)、表面质量(无划痕/锈蚀)及性能(盐雾测试),合格后防锈包装。二、细分场景差异-板材加工:热轧/冷轧→退火酸洗→切割→折弯/焊接→表面处理(如建筑装饰板)。-精密零件:CAD设计→CNC加工(铣/钻/车)→焊接→电解抛光→无损检测(医疗/航空零件)。-铸造件:模具制备→蜡型制作→熔模铸造→脱蜡→浇注→清砂→热处理(泵阀/异形件)。关键要点:焊接后需去除氧化层,奥氏体不锈钢避免氯离子污染,高精度件需控制加工变形(如分步折弯、低温冷却)。上海精密零件加工哪家好
上海沛尔机械工程有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。