
除了切削状态外,操作人员还需实时监控机床的运行参数。密切关注各坐标轴的位置显示,确保机床按照预定的加工路径运动,无偏差或异常跳动。同时,注意观察主轴的转速、负载情况,主轴转速应稳定在设定值附近,负载不应超过额定值。如果主轴转速波动过大或负载过高,可能会影响加工精度和主轴的使用寿命,甚至引发主轴故障。此外,还要监控机床的进给系统,包括各坐标轴的进给速度是否正常,有无爬行、抖动或突然加速、减速等现象。进给系统的异常可能导致加工表面质量下降,出现振纹、划痕等缺陷。对于机床的液压系统、冷却系统等辅助系统,也要定期检查机器工作的压力、温度、流量等参数是否在正常范围以内,确保这些辅助系统能够正常运行,为加工过程提供稳定的支持。搭载高精度主轴与闭环系统,定位精度达 0.003mm 级,轴类零件加工无偏差。数控车床
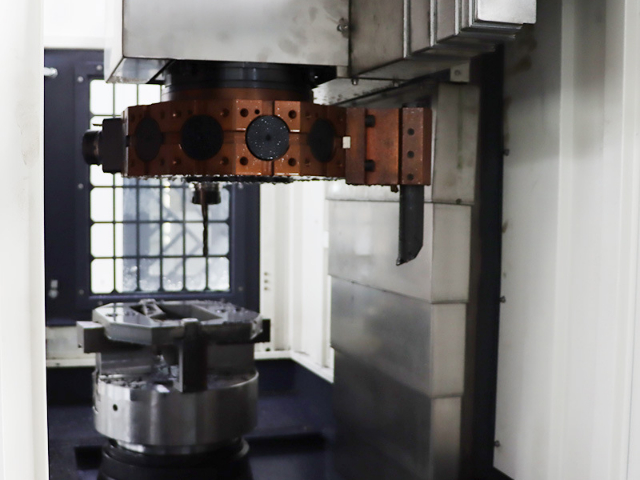
为了进一步提高生产效率,许多立式车床配备了自动化上下料功能。自动化上下料系统通常包括机械手臂、输送装置等部分。在加工完成后,机械手臂可快速将工件从工作台上取下,并放置到输送装置上,然后将待加工工件准确地安装到工作台上。这一过程实现了无人化操作,不*节省了人力成本,还缩短了上下料时间,提高了机床的利用率。自动化上下料功能尤其适用于批量生产场景,能够提升生产效率,降低生产成本 。配备精度工作台,承载能力远超卧式车床,可稳定加工大型法兰、轮毂、齿轮等重型零件,减少变形风险。上海高速数控车床按需定制数控车床适配汽车零部件批量生产,如轴类、套类零件,满足汽车行业高一致性要求。
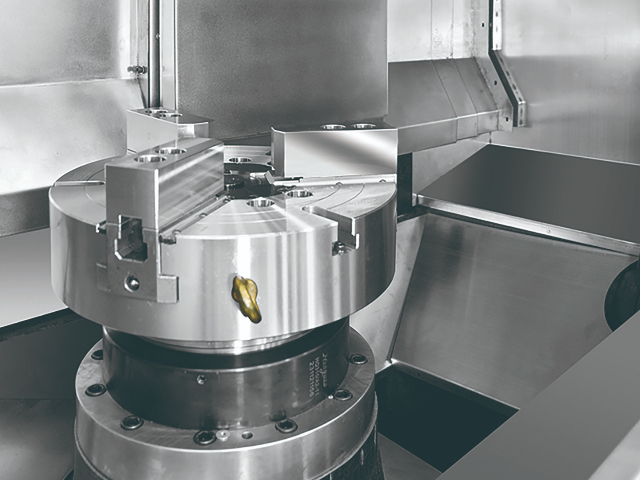
X/Z轴采用高精度滚珠丝杠和丝杠轴承,精度保持性好。
中国台湾产集成式整体主轴,同时满足机床高刚性、高转速和高精度的要求。主轴内部迷宫式设计,有效防止切屑油和异物进入,增加主轴稳定性,保证轴承使用寿命。
精选日本优尼塔UNITTA 8YU同步带,传动平稳,效率高,轴承负载小
两轴采用中国台湾产重载荷滚柱直线导轨+C3级高速静音精密滚珠丝杠的结构形式,具有摩擦阻力小、承载能力强、重复定位精度高的特点
两轴伺服传动系统采用丝杠预拉伸结构,有效地抵消了由于丝杠温升产生热膨胀使得机床具备稳定的精度
18 世纪,车床迎来关键发展节点。人们设计出用脚踏板和连杆旋转曲轴,并利用飞轮储存转动动能的车床,且从直接旋转工件发展到旋转床头箱,床头箱内的卡盘用于夹持工件。1797 年,英国人莫兹利发明划时代的刀架车床,配备精密导螺杆和可互换齿轮,这是近代车床的主要机构,能车制任意节距的精密金属螺丝。此后,莫兹利持续改进,3 年后制造出更完善车床,可改变进给速度和加工螺纹螺距。1817 年,罗伯茨采用四级带轮和背轮机构改变主轴转速,大型车床也相继问世,为工业发展提供有力支撑,车床精度与加工能力大幅提升,推动机械制造行业迈向新高度。配备智能刀具管理系统,实时监控寿命,断刀自动报警,避免废品产生。
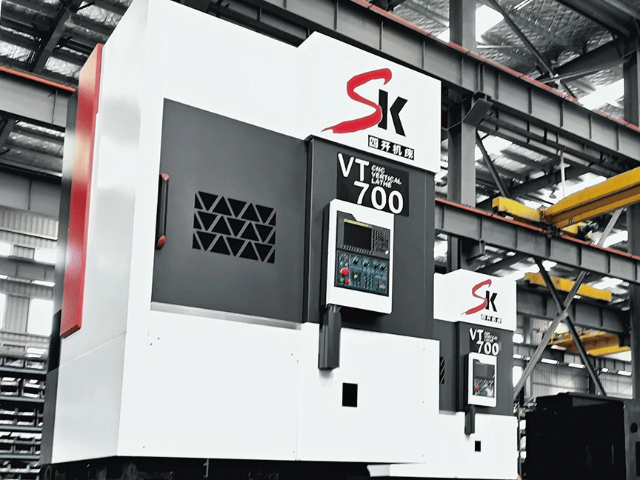
加工完成后的工件应进行仔细的质量检查和整理。根据加工图纸的要求,使用合适的测量工具对工件的尺寸、形状、表面质量等进行检测,记录检测结果,并将合格的工件按照规定的方式进行标识、包装和存放。对于不合格的工件,要分析原因,总结经验教训,以便在后续的加工过程中加以改进。同时,操作人员还应整理加工过程中使用的程序。将本次加工的程序进行备份,存储到指定的存储介质中,并做好程序的编号、名称、加工内容等相关信息的记录。对程序进行必要的优化和完善,如根据加工过程中的实际情况调整切削参数、修正程序中的错误或不足之处,以便在今后的类似加工任务中能够更加高效的使用。螺旋式自动排屑装置,排屑高效彻底,无需人工清理,降低劳动强度。数控车床
整体结构经有限元分析优化,热变形补偿及时,环境温度变化不影响加工精度。数控车床
在运行加工程序之前,必须对程序进行认真检查和验证。仔细核对程序中的加工路径、切削参数(如切削速度、进给量、切削深度等)是否与加工工艺要求相符。检查程序中是否存在语法错误、逻辑错误或遗漏的指令。可以通过数控系统的图形模拟功能,对加工过程进行可视化模拟,提前发现程序中可能存在的问题,如刀具碰撞、过切、欠切等。同时,还要检查数控系统中的机床参数设置是否正确,包括坐标轴的行程限制、原点位置、丝杠螺距补偿参数、反向间隙补偿参数等。这些参数的准确性直接影响加工精度,如果参数设置错误的话,可能导致加工出的工件尺寸偏差过大甚至报废。数控车床
安徽高传四开数控装备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。