
在运行加工程序之前,必须对程序进行认真检查和验证。仔细核对程序中的加工路径、切削参数(如切削速度、进给量、切削深度等)是否与加工工艺要求相符。检查程序中是否存在语法错误、逻辑错误或遗漏的指令。可以通过数控系统的图形模拟功能,对加工过程进行可视化模拟,提前发现程序中可能存在的问题,如刀具碰撞、过切、欠切等。同时,还要检查数控系统中的机床参数设置是否正确,包括坐标轴的行程限制、原点位置、丝杠螺距补偿参数、反向间隙补偿参数等。这些参数的准确性直接影响加工精度,如果参数设置错误的话,可能导致加工出的工件尺寸偏差过大甚至报废。螺旋式自动排屑装置,排屑高效彻底,无需人工清理,降低劳动强度。智能数控车床电话
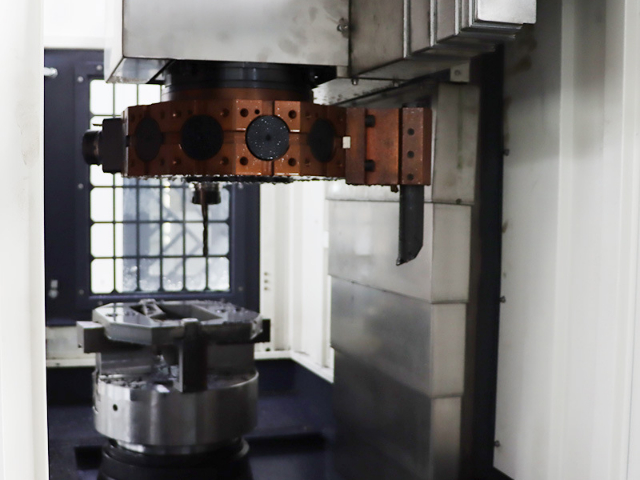
立式车床在设计时充分考虑了操作与维护的便捷性。操作界面采用人性化设计,布局合理,操作按钮标识清晰,易于操作人员上手。数控系统的操作软件功能丰富,具备图形化编程、参数设置等功能,方便操作人员进行程序编辑和机床调试。在维护方面,机床的关键部件,如主轴、刀架、润滑系统等,都易于拆卸和更换。同时,机床配备了完善的故障诊断系统,能够快速定位故障点,为维修人员提供准确的维修信息,缩短了维修时间,提高了设备的可用性 。智能数控车床电话数控车床采用模块化设计,后期维护便捷,配件更换简单,降低设备使用成本。
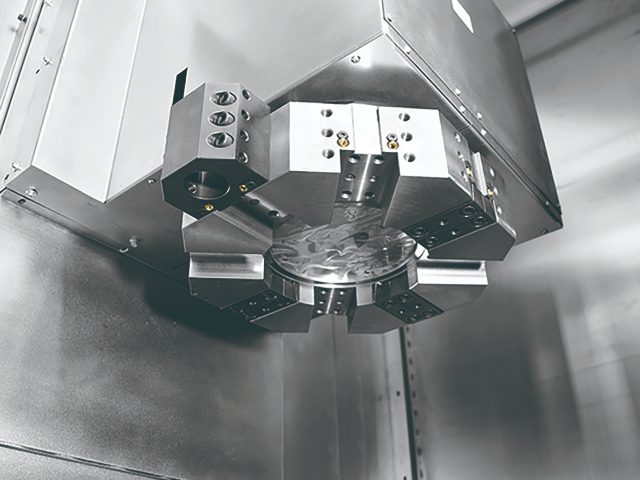
主轴故障是立式车床常见的故障之一。主轴故障可能表现为主轴发热、振动过大、转速不稳定等。造成主轴故障的原因可能有轴承损坏、润滑不良、主轴电机故障等。当发现主轴发热时,首先应检查润滑系统,确保润滑油充足且油路畅通;若主轴振动过大,需检查轴承是否磨损,必要时更换轴承;对于转速不稳定的问题,可能需要检查主轴电机的驱动器和编码器,进行相应的维修或调整 。
进给系统故障会影响立式车床的加工精度和效率。常见的进给系统故障包括丝杠螺母副磨损、导轨润滑不良、伺服电机故障等。当出现进给卡顿或精度下降的情况时,应检查丝杠螺母副的间隙是否过大,如有必要进行调整或更换;同时,确保导轨的润滑良好,定期清理导轨上的杂物;若怀疑伺服电机故障,可通过检测电机的电流、转速等参数,判断电机是否正常工作,如有问题及时维修或更换 。
19世纪,为满足不断增长的工业需求,各类**车床如雨后春笋般涌现。1845年,美国菲奇发明转塔车床,1848年回轮车床出现,1873年美国斯潘塞制成单轴自动车床并很快升级为三轴自动车床。这些**车床极大提高了特定工件或工序的加工效率,从单一功能向多功能、自动化方向发展,满足了不同行业对零件加工的多样化需求,进一步拓展了车床在工业生产中的应用范围,成为工业生产不可或缺的设备。20世纪初,电机技术发展促使车床动力系统革新,出现由单独电机驱动且带有齿轮变速箱的车床,实现更精细稳定的动力传输,为车床高速、高精度运行奠定基础。同时,高速工具钢的发明改善刀具性能,使车床能在更高转速下进行切削,显著提高加工效率与质量,车床的发展与材料、动力技术紧密结合,相互促进,推动车床性能持续提升,适应更复杂、高精度的加工任务。 数控车床支持远程故障诊断,厂家技术人员在线指导维修,减少设备停机时间。
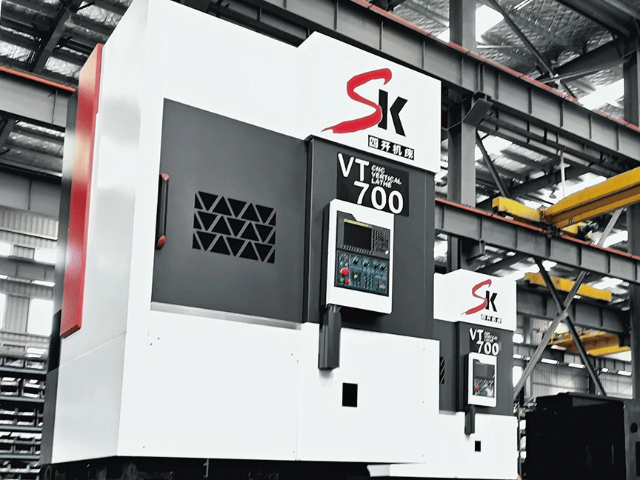
良好的稳定性与抗震性是保证立式车床加工精度和表面质量的重要前提。床身、立柱等关键部件的厚重结构以及质量的铸铁材质,赋予了机床的稳定性。在加工过程中,即便面对强大的切削力,机床也能保持稳固,减少振动的产生。同时,先进的阻尼技术和抗震设计被广泛应用于机床结构中,有效吸收和衰减振动能量。例如,在床身内部设置特殊的阻尼材料,或采用优化的筋板结构,增强部件的刚性,从而确保在高速、重载切削条件下,机床依然能够稳定运行,保证加工精度。高精度数控车床适配复杂零件加工,车削、钻孔一体化完成,满足精密机械行业严苛要求。智能数控车床电话
整体结构经有限元分析优化,热变形补偿及时,环境温度变化不影响加工精度。智能数控车床电话
工件表面光洁度是衡量加工质量的关键指标。在非恒温环境中,温度变化不*影响机床,也会导致工件本身发生微小的热变形。在切削过程中,这种持续的、不可预测的变形会使得刀具与工件之间的切削参数(如切深、进给)发生微小改变,极易在工件表面产生振纹、接刀痕等瑕疵。恒温环境下的工件尺寸稳定,使得切削过程始终处于预设的比较好参数下,从而能够稳定地获得超高表面光洁度,减少甚至避免了因二次抛光或修复带来的成本和时间浪费。智能数控车床电话
安徽高传四开数控装备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。