
初步发展阶段:20世纪60-70年代,数控龙门铣床迎来初步发展。在国外,机床制造技术不断革新,多轴联动技术开始萌芽,为加工复杂曲面和异形零件提供了可能。而在中国,机床行业正处于引进技术、建立体系的阶段。像北京北一机床,从引进苏联的铣床技术开始,到60、70年代引入普通龙门铣床,逐步构建起自身的技术基础。但这种发展模式相对封闭,限制了行业的快速进步,中国数控龙门铣床与国际先进水平存在明显差距。技术引进与合作阶段(国外):20世纪70-90年代,国外数控龙门铣床发展迅猛。电子技术、计算机技术的井喷式发展,让数控龙门铣床迎来黄金发展期。计算机数控系统(CNC)取代早期硬件数控系统,编程变得便捷,加工精度和稳定性大幅提升。机床结构设计持续优化,龙门框架刚性和稳定性增强,能承受更大切削力。多轴联动技术取得重大突破,在航空发动机叶片、汽轮机叶片等复杂零件加工中,多轴联动数控龙门铣床成为主角,极大推动了**制造业发展。刀具技术进步也为其助力,新型刀具材料和涂层技术,提升了刀具切削性能和使用寿命,自动换刀系统的完善进一步提高了生产效率。 集成自动排屑、冷却液循环系统,高传四开龙门加工中心减少人工干预,保障加工顺畅。浙江工业龙门加工中心价格
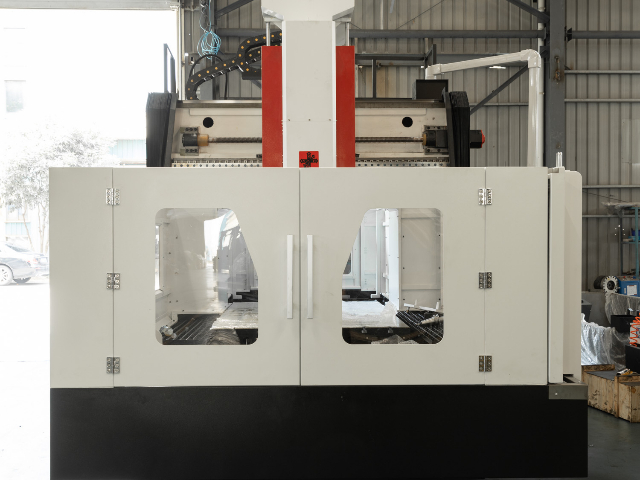
数控龙门铣床的起源可追溯到 20 世纪中叶。当时,传统机床在面对复杂零件加工时力不从心,工业生产对高精度、高效率加工设备的呼声愈发强烈。1952 年,美国麻省理工学院成功研制出世界上***台数控机床,这一创举拉开了数控技术的大幕,也为数控龙门铣床的诞生埋下了种子。随后,数控龙门铣作为满足大型零部件加工需求的新型设备,开始在航空航天、汽车制造等领域崭露头角。早期的数控龙门加工中心结构简单、功能有限,数控系统硬件成本高且编程复杂,但它实现了对机床运动的精细控制,加工精度和效率远超传统机床,开启了龙门加工中心数控化的征程。浙江工业龙门加工中心价格出色的结构刚性,使高传四开龙门加工中心重切削时不受切削力干扰,加工稳定。
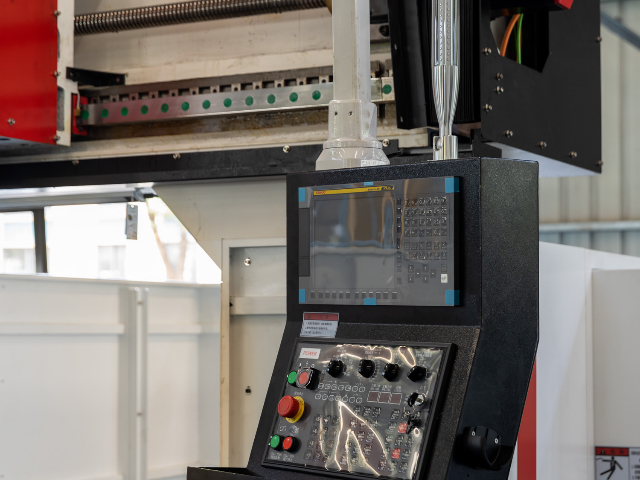
高传四开龙门加工中心在大直径孔镗削方面具备适配的设备能力,可加工直径 50mm 至 500mm 范围内的孔,部分配置通过镗刀可扩展至更大直径。大直径孔常见于轴承座、阀体、泵体、齿轮箱壳体、液压缸端盖等零件,孔径公差和孔位精度要求较高。设备主轴采用齿轮箱传动结构,低速大扭矩输出,镗削大直径孔时切削稳定,转速可在 50rpm 至 500rpm 范围内调节。主轴锥孔 BT50,配合大直径镗刀杆和可调镗头,可实现粗镗、半精镗、精镗多工序加工。精镗刀采用微调机构,直径微调量可达 0.001mm,精镗后孔径公差可控制在 H7 级以内,表面粗糙度可达 Ra1.6 以下。三向硬轨结构刚性较好,大直径镗削时切削力较大,机床变形量较小,孔的圆柱度和圆度较好。以铸铁轴承座上直径 200mm 孔镗削为例,粗镗留 2mm 余量,半精镗留 0.3mm 余量,精镗转速 300rpm,进给 60mm/min,加工后孔径精度和孔壁质量满足装配要求。冷却系统可通过外冷喷嘴向镗刀杆和切削区域供给切削液,大直径孔镗削时排屑和冷却充分。对于深径比较大的大直径孔,可采用导向镗杆或浮动镗刀,减少镗杆让刀对孔径精度的影响。大直径孔镗削能力使设备在重型机械、矿山设备、船舶配套、能源装备等行业的大孔径零件加工中能够发挥作用。
高传四开龙门加工中心的排屑与防护系统经过针对性设计,能够适应不同加工场景下的切屑处理和设备防护需求。排屑系统根据机型和加工材料配置螺旋式、链板式或刮板式排屑机,螺旋式排屑机适合铸铁、铸钢等粉状和小颗粒切屑,链板式排屑机适合钢件、铝合金等长条状和大体积切屑,刮板式排屑机适合细小切屑和切削液分离。排屑机安装在机床底座内部,加工产生的切屑通过工作台落屑孔和斜面滑入排屑机,由排屑机自动输送至集屑车,无需人工清理。切削液系统配备多级过滤装置,包括磁性分离器、滚筒过滤器和精密滤网,切削液回流后经过多级过滤,切屑被分离收集,过滤后的切削液清洁度较高,可减少刀具磨损和泵体堵塞。防护系统采用全封闭或半封闭结构,防护罩由钢板和有机玻璃组成,加工时关闭防护罩可有效防止切削液和切屑飞溅,保护操作人员安全。导轨和丝杠配备伸缩式钢板防护罩或风琴防护罩,随轴移动自动伸缩,防止切屑和切削液进入导轨和丝杠内部,减少运动部件的磨损。主轴前端配备气幕保护和环形冷却喷嘴,加工时可防止切削液和粉尘进入主轴轴承。高传四开龙门加工中心的远程监控系统,让管理者随时掌握机床运行状况。
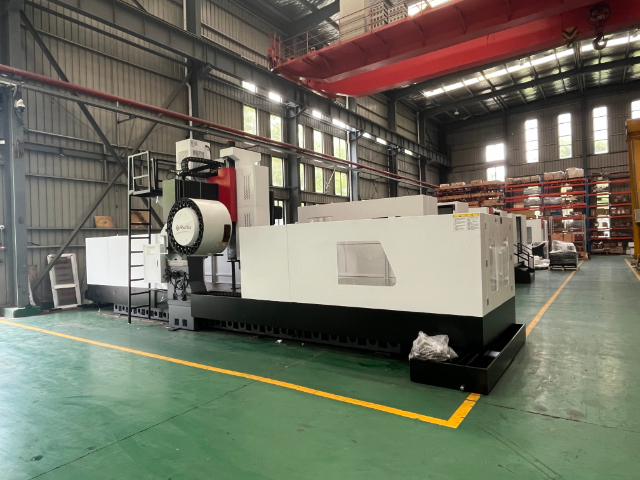
高传四开龙门加工中心的冷却系统采用多回路设计,包括主轴恒温冷却、导轨滚珠丝杠润滑、切削液冲屑和电气柜温控四个部分。主轴恒温冷却通过油冷机实现,油温设定后自动控制在 ±1℃ 范围内,主轴轴承和电机产生的热量被循环油带走,减少热变形对加工精度的影响。导轨和滚珠丝杠采用定时定量自动润滑系统,润滑泵按照设定时间间隔向各润滑点泵送润滑油,油量分配器保证每个润滑点获得均匀油量,既避免润滑不足导致的磨损,也防止过量润滑造成的浪费和污染。切削液系统配备大流量水泵,流量可达 100L/min 至 200L/min,通过主轴中心出水和外部冷却喷嘴双重供给,中心出水用于深孔钻削和内冷刀具加工,外部喷嘴用于常规铣削的冲屑和刀具冷却。切削液箱配备多级过滤装置,切削液回流后经过磁性分离器和滤网过滤,切屑被分离收集,延长切削液使用寿命。电气柜配备工业空调或热交换器,柜内温度控制在设定范围,保证数控系统和伺服驱动器在稳定温度环境下运行。冷却与润滑系统的完善设计使设备能够长时间连续运行,维护周期合理,适合工业现场的持续生产需求。数控龙门加工中心,搭配智能化监控系统,实时监测加工状态,故障隐患无所遁形。江苏稳定龙门加工中心检修
大尺寸加工能力突出,高传四开龙门加工中心工作台长度可达数米,承重能力强。浙江工业龙门加工中心价格
近年来,随着人工智能、物联网、大数据等新兴技术的飞速发展,龙门加工中心迎来了智能化的新时代。智能化技术的融入使得龙门加工中心具备了自我诊断、自我优化和自适应控制等功能。机床能够实时监测自身的运行状态,如主轴的温度、振动,刀具的磨损情况等,并根据监测数据自动调整加工参数,以保证加工过程的稳定性和加工精度。同时,通过物联网技术,操作人员可以远程监控机床的运行情况,实现远程诊断和维护。在一些大型制造企业的生产线上,龙门加工中心与其他设备实现了互联互通,构建起智能化的生产系统,进一步提升了生产效率和管理水平。浙江工业龙门加工中心价格
安徽高传四开数控装备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。