
高传四开龙门加工中心在复杂曲面加工方面可通过三轴联动或配置第四轴、第五轴实现多种曲面的铣削加工,覆盖模具型面、叶轮叶片、航空结构件、雕塑艺术品、异形机械零件等具有复杂曲面特征的工件。三轴联动可完成大部分具有三维曲面特征的模具型腔和型芯加工,数控系统支持 NURBS 插补和高速前瞻功能,曲面加工时进给速度平稳,表面光顺度较好。对于需要多面加工的复杂曲面工件,可配置数控回转工作台作为第四轴,或配置五轴联动头实现五轴加工,刀具可从不同角度接近曲面,避免刀具干涉,一次装夹完成多个曲面的加工。曲面加工可对接 UG、PowerMill、Mastercam、Cimatron 等主流编程的刀路文件,系统支持大容量程序在线加工或通过以太网边传边加工。以汽车覆盖件模型面加工为例,采用直径 10mm 球头刀,半精铣留 0.3mm 余量,精铣转速 6000rpm,进给 2500mm/min,步距 0.2mm,加工后曲面表面粗糙度可达 Ra0.8 以下,型面精度符合模具要求。主轴跳动量较小,球头刀刀尖点轨迹准确,曲面加工精度稳定。冷却系统可根据曲面加工特点选择外冷或内冷方式,保证刀具冷却和切屑排出。数控系统支持 CAD/CAM 编程,高传四开龙门加工中心适合单件定制与小批量生产。河北多功能龙门加工中心保养
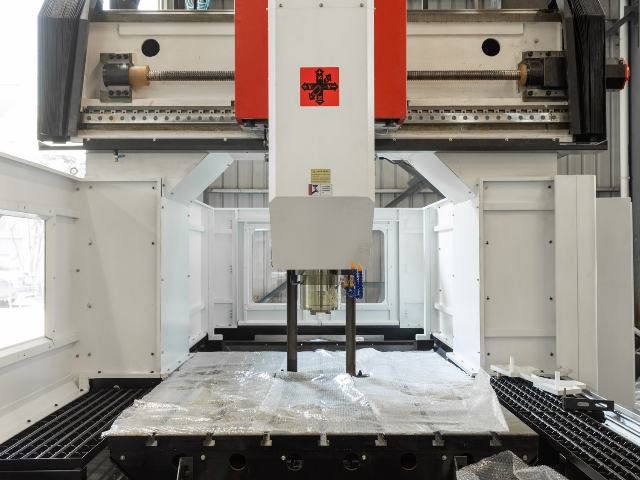
高传四开龙门加工中心提供数控系统升级与设备改造服务,适用于使用年限较长、系统老化或功能不足的设备升级改造。早期设备可能采用老旧数控系统,存在运算速度慢、程序容量小、通信接口缺失、操作不便、备件难以采购等问题,通过数控系统升级可提升设备的加工性能和使用便利性。升级方案根据设备现状和客户需求制定,可将旧系统更换为发那科、西门子、三菱等当前主流数控系统,同时更换伺服电机、伺服驱动器、主轴驱动器、电气柜等配套部件,使控制系统整体更新。新系统具备高速前瞻、NURBS 插补、大容量程序存储、以太网通信、USB 接口、多语言操作等功能,加工效率和操作体验均有提升。除系统升级外,还可根据需求进行机械改造,包括主轴更换、导轨修复、丝杠更换、刀库升级、防护系统更新等。以一台使用十余年的龙门加工中心为例,更换新数控系统和伺服系统后,进给响应速度加快,曲面加工表面质量提升,程序传输和编辑更加便捷,设备可继续稳定使用多年。改造前技术团队对设备进行检测,评估机械部分的状态,制定合理的改造范围和预算,避免过度改造。改造后进行精度检测和试加工验证,并为操作人员提供新系统操作培训。河北多功能龙门加工中心保养大刚性结构减少切削振动,高传四开龙门加工中心实现高精度表面加工。
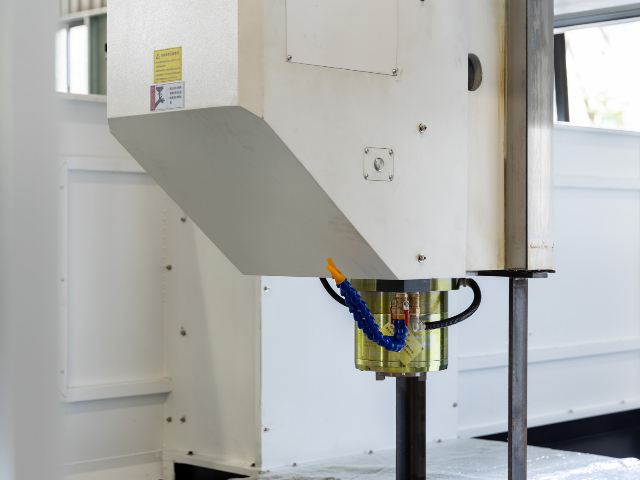
高传四开龙门加工中心在交付和使用过程中提供工艺支持与参数优化服务,帮助客户充分发挥设备性能,提升加工效率和产品质量。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有工艺,进行工艺评估和设备选型建议,包括加工工序划分、刀具选择、切削参数推荐、装夹方案设计等,为客户提供从工艺到设备的整体解决方案。设备调试阶段,售后工程师可协助客户进行典型工件的试加工,根据实际加工情况优化切削参数,包括主轴转速、进给速度、切削深度、切削宽度等,在保证加工质量的前提下提升材料去除率。以铸铁件粗加工为例,初始参数可能偏保守,经过试切和刀具磨损观察后,可逐步提升进给速度和切削深度,单件加工时间可缩短 20% 以上。
对于新产品或新订单,只需将设计图纸转化为数控程序,即可快速进行加工,无需像传统加工那样制作大量的工装夹具。在模具制造行业,当需要制作新模具时,数控龙门铣床可根据设计数据直接加工,**缩短了从设计到生产的准备时间,使企业能够更快地响应市场需求,推出新产品。引入数控龙门铣床等先进设备,体现了企业对先进制造技术的追求和应用能力,有助于提升企业在行业内的技术水平形象。这不*能吸引更多**客户的合作,还能增强企业自身的创新能力和市场竞争力,为企业的长期发展奠定坚实基础。定期备份数控系统参数,以防数据丢失导致设备无法正常运行。
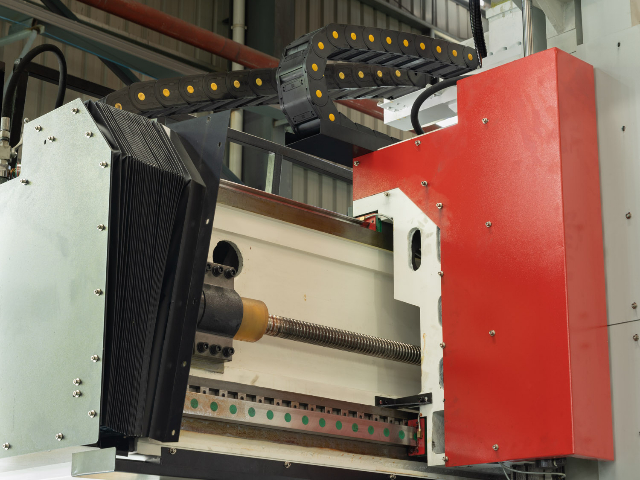
高传四开龙门加工中心在深孔钻削方面可通过配置中心出水和深孔刀具实现深孔加工,孔深与孔径比可达 10 倍至 20 倍,部分工况下可扩展至更高深径比。深孔常见于模具冷却水道、液压阀体油孔、轴类零件油孔、换热器管板孔等,加工时排屑困难、刀具易折断、孔壁质量难以保证。设备主轴配备中心出水功能,切削液压力可达 20bar 至 70bar,高压切削液通过刀柄和钻头内部通道直达切削区域,将切屑从孔内冲出,排屑顺畅。深孔钻削可选用枪钻、深孔麻花钻、可转位深孔钻等刀具,根据孔径和深度匹配。以直径 10mm、深度 150mm 的模具冷却水道加工为例,采用枪钻,转速 3000rpm,进给 80mm/min,中心出水压力 40bar,加工后孔壁表面粗糙度可达 Ra3.2 以下,孔的直线度较好。数控系统支持深孔钻削循环,可设定每次钻深和退刀排屑量,自动完成分级进给钻削,减少切屑堆积和钻头过热。三向定位精度较高,深孔孔位偏差较小,多孔零件的孔位一致性较好。对于直径较大的深孔,可先钻引导孔后再进行深孔钻削,提高孔的直线度。冷却系统配备大流量水泵和高精度过滤装置,深孔钻削时切削液流量充足且清洁度较高,延长刀具使用寿命。钻孔与镗孔时,高传四开龙门加工中心通过主轴与镗刀,加工出高精度孔系。上海自动化龙门加工中心哪里有卖的
刀库型式丰富,高传四开龙门加工中心有转塔型、轮鼓型、链长型,换刀高效。河北多功能龙门加工中心保养
高传四开龙门加工中心在大直径孔镗削方面具备适配的设备能力,可加工直径 50mm 至 500mm 范围内的孔,部分配置通过镗刀可扩展至更大直径。大直径孔常见于轴承座、阀体、泵体、齿轮箱壳体、液压缸端盖等零件,孔径公差和孔位精度要求较高。设备主轴采用齿轮箱传动结构,低速大扭矩输出,镗削大直径孔时切削稳定,转速可在 50rpm 至 500rpm 范围内调节。主轴锥孔 BT50,配合大直径镗刀杆和可调镗头,可实现粗镗、半精镗、精镗多工序加工。精镗刀采用微调机构,直径微调量可达 0.001mm,精镗后孔径公差可控制在 H7 级以内,表面粗糙度可达 Ra1.6 以下。三向硬轨结构刚性较好,大直径镗削时切削力较大,机床变形量较小,孔的圆柱度和圆度较好。以铸铁轴承座上直径 200mm 孔镗削为例,粗镗留 2mm 余量,半精镗留 0.3mm 余量,精镗转速 300rpm,进给 60mm/min,加工后孔径精度和孔壁质量满足装配要求。冷却系统可通过外冷喷嘴向镗刀杆和切削区域供给切削液,大直径孔镗削时排屑和冷却充分。对于深径比较大的大直径孔,可采用导向镗杆或浮动镗刀,减少镗杆让刀对孔径精度的影响。大直径孔镗削能力使设备在重型机械、矿山设备、船舶配套、能源装备等行业的大孔径零件加工中能够发挥作用。河北多功能龙门加工中心保养
安徽高传四开数控装备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。