
金属成型是金属加工的上游环节,直接决定零件的形状精度与后续加工余量,对成本、效率与质量都有深远影响。上海沛尔机械工程有限公司在成型工艺研究中关注回弹、应力与表面损伤等变量,力求让毛坯更接近终形,减少后续切削量与能耗。金属加工若在前端留有余量过大,会增加切削与能耗;余量过小又易露基材,造成报废与浪费,需要平衡。企业通过试验确定工艺窗口,使成型结果更稳定,也降低对老师傅个人手感的依赖,提升可复制性。金属加工相关的成型数据被整理为参考库,指导类似零件的快速定型,缩短开发周期与试错。持续的成型研究有助于让材料利用率保持在合理水平,对成本控制有实际意义,也让企业在面对新材质时能够更快建立可行的成型路线,提升接单的广度与信心,增强市场竞争力。成型研究做深,材料利用率提升,成本与交期都更可控,企业接单时底气更足,也更能承受小批多品种的波动,在柔性制造上积累起真实经验。工艺上的小改进,积累起来就是可观的综合收益。担心冲压件的使用寿命?沛尔通过优化工艺,增强五金冲压件的耐磨性和抗疲劳性!上海不锈钢加工件
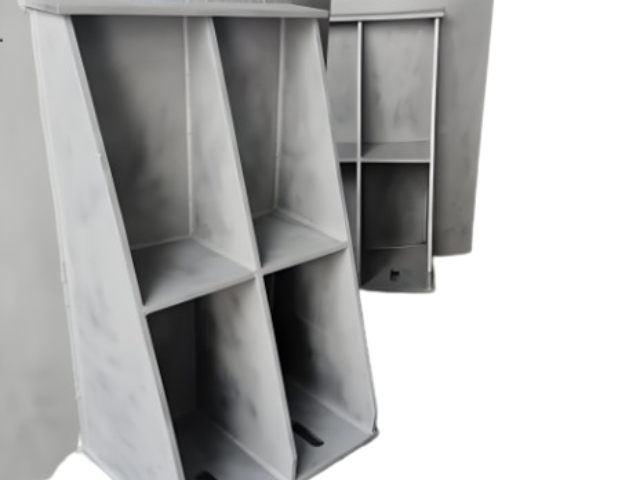
不锈钢风管安装运维攻略,寿命直接延长5年正确的安装和运维可大幅降低漏风、腐蚀风险,按以下标准操作即可:安装注意事项:碳钢支架要提前做环氧防腐处理,支架与风管接触位置要垫3mm厚绝缘橡胶垫,避免不锈钢与碳钢直接接触发生电化学腐蚀,导致接触位置提前生锈。法兰连接处要选用耐腐硅橡胶密封垫,焊接完成后所有焊缝要做酸洗钝化处理,避免焊缝位置出现晶间腐蚀。水平安装的风管每2米设置1个固定支架,垂直安装的风管每3米设置1个固定支架,截面大于1000×1000mm的大尺寸风管要额外加承重吊架,避免风管变形。日常运维要求:油烟/除尘/废气管道每3-6个月清理一次内壁油污、粉尘,避免堆积造成管道腐蚀、甚至引发火灾。每半年检查一次焊缝、法兰连接处有没有腐蚀、漏风情况,发现小面积锈斑及时用钝化膏修复,漏风位置及时补焊或更换密封垫。沿海/高腐蚀场景每年对风管表面做一次钝化养护,可进一步延长使用寿命。上海304不锈钢加工件担心冲压件与您的设备不匹配?沛尔可根据您设备参数,定制适配的五金冲压件!
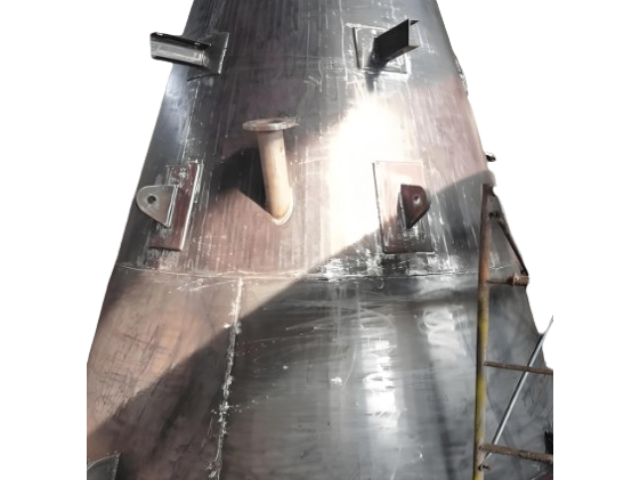
201不锈钢风管201不锈钢属于低镍高锰奥氏体不锈钢,其比较大的优势在于成本相对较低,性价比高,但耐腐蚀性略逊于304。适用场景:主要适用于对防腐等级要求中等、环境腐蚀性不强的常规场景。例如,普通建筑的通风系统、一般工业厂房的除尘和排风系统、工厂除尘排烟管道等。选型考量:在满足基本使用标准的前提下,对于预算有限但又无法接受普通镀锌铁皮风管耐腐蚀性能的工程项目,201不锈钢风管是理想的性价比选择。材质的选择是性能、环境与成本的综合权衡:201主打经济实用,304满足绝大多数常规及高要求场景,而316L则是应对极端腐蚀和超高洁净环境解决方案。
不锈钢风管的制作规范要求涉及材料选择、加工工艺、焊接质量。以下是一些主要的规范要求:1.材料要求;不锈钢风管通常使用304、316或其他特种不锈钢材料。这些材料应符合国家标准,如GB/T3280或ASTM标准,确保其化学成分和机械性能符合要求。材料表面应平整,无明显的划伤和锈蚀。2.设计规范;风管的设计应依据相关行业标准,如《通风与空调工程施工质量验收规范》(GB50243)和《建筑通风系统设计规范》(GB50019)。设计时需考虑风管的风速、压力损失和安装空间,确保系统的高效运行。3.加工工艺;切割、成型、焊接和表面处理等加工工艺应遵循相应的技术标准。切割方法可选择激光切割、水刀切割或机械切割,确保切割边缘光滑;折弯时需控制折弯角度和半径,避免材料变形。4.焊接要求;焊接是风管制作的关键环节,焊接应采用TIG焊或MIG焊,焊接过程中需保持焊接面的清洁,防止氧化和污染。焊接后应进行焊缝检验,确保焊接质量符合标准,如无明显裂纹、气孔和夹渣等缺陷。5.表面处理;风管的表面处理应符合相关标准,常见的处理方法包括酸洗、抛光和喷砂等,以提高风管的耐腐蚀性和美观度。选沛尔五金冲压件加工厂家,贴心售后,问题及时响应,解决您的后顾之忧!
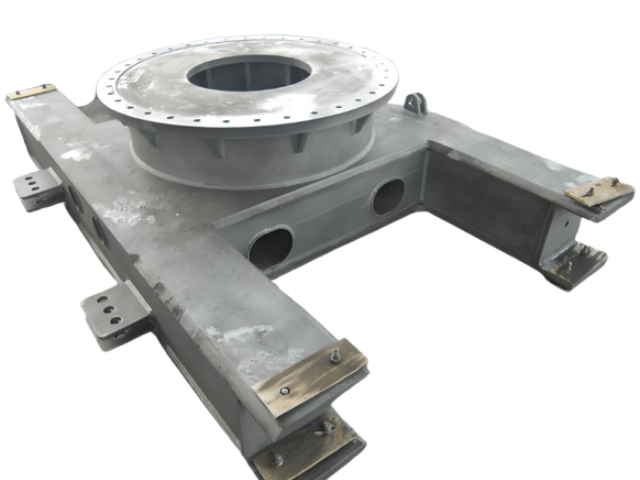
复杂曲面的金属加工件若分多序成型,常面临拼接痕迹与累计误差,影响型面连续与装配贴合,带来配合缝隙。上海沛尔机械工程有限公司开发出复杂曲面一次成型技术,力求在较少工序内完成形状构建,减少接刀痕迹与误差叠加,提升整体性。金属加工中的曲面往往用于导流、承力或外观,对连续性要求较高,任何断层都可能成为应力集中点,缩短寿命。企业通过工装与路径规划,使材料流动更可控,减少接刀痕迹,也让表面更完整,利于后续处理。金属加工完成后的检测以三维比对为主,确认型面贴合设计,避免凭目测放行造成误判。该技术在风机、容器及装饰构件上有应用空间,其意义不只在于省工序,更在于提升零件整体性与一致性,降低后续处理难度,也让采购方在整机配合时更少出现缝隙与错位等尴尬,提升装配效率。一次成型让型面更连续,后续配合更顺,也降低了修配工作量,客户在总装环节少了许多因缝隙与错位产生的烦恼,装配效率得到实实在在的提升。稳定的过程能力,是长期合作里实在的底气与依靠。沛尔机械拥有专业的设计团队,可为您提供金属加工件的优化设计方案,提升产品性能!上海不锈钢加工件
担心加工效率低影响交付?沛尔优化流程,日产量超 5000 件,快速交付,满足您的工期!上海不锈钢加工件
不锈钢风管的焊接方法主要有以下几种:1.TIG焊(氩弧焊)TIG焊是常用的不锈钢焊接方法,采用非消耗性钨电极,通过氩气保护焊接区域,具有较高的焊接质量和美观的焊缝,适合薄壁不锈钢风管的焊接。2.MIG焊(气体保护焊)MIG焊使用消耗性焊丝作为填充材料,适合较厚的不锈钢风管焊接,焊接速度快,效率高,常用于大批量生产。3.电弧焊电弧焊适合较厚材料的焊接,操作简单,适用范围广,但焊接质量相对较低,可能需要后续处理。4.点焊;点焊适用于薄壁不锈钢风管的连接,适合大规模生产,能够快速连接多个部件。上海不锈钢加工件
上海沛尔机械工程有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。