
上海沛尔在金属加工件的表面处理工艺上形成了差异化优势。公司投入建设了环保型表面处理线,涵盖喷砂、电镀、阳极氧化等多种工艺,满足防腐、耐磨等性能需求,更通过工艺创新提升了表面处理的均匀性与美观度。尤其针对海洋工程、食品设备等特殊场景,可提供符合行业标准的表面处理方案,有效延长产品使用寿命,减少客户后期维护成本。作为源头厂家,上海沛尔在技术迭代与创新研发上持续投入。公司设立了工艺研发中心,专注于金属成型工艺、焊接技术等领域的前瞻性研究。通过产学研合作及自主攻关,已成功开发出多项高效加工工艺,如薄壁件防变形加工技术、复杂曲面一次成型技术等。这些创新成果提升了生产效率,更解决了行业内的多项技术难题,为客户的非标需求提供了可靠的技术支撑。沛尔五金冲压件加工件厂家注重创新,不断研发新工艺,提升产品质量与性能!上海防锈加工
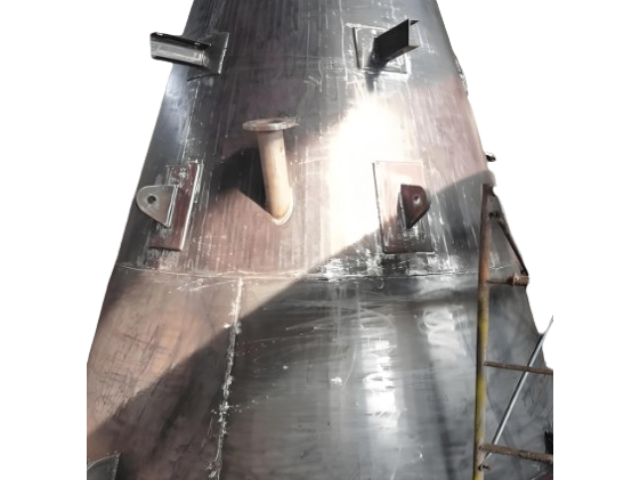
除尘器按实际风量选径配数,紧扣“风量匹配、稳效经济”**原则即可: 一是算准基准:按设备类型、粉尘特性定工况流速——常温轻尘脉冲布袋滤速取1.2-2.0m/min,高温磨蚀性烟尘取0.8-1.2m/min,旋风除尘器入口风速18-23m/s,预留10%-15%漏风、工况波动余量,核算总需通流/过滤面积。 二是定单台直径:优先选成熟常规规格控本,脉冲布袋常用1.2/2.4/3.6m直径,单台对应额定风量1-2万、4-6万、8-12万m³/h,比较大不超3.6m,避免仓内气流偏流磨蚀滤料;旋风筒直径不超1m,防止离心捕集效率骤降。 三是配对应数量:总风量低于单台额定值优先选单台减少配套成本;超单台容量或产尘点工况差异大时并联拆分,24小时连续生产场景留N+1备用,并联需做好风压匹配,避免气流偏流降效。奉贤区不锈钢加工选沛尔五金冲压件加工厂家,贴心售后,问题及时响应,解决您的后顾之忧!
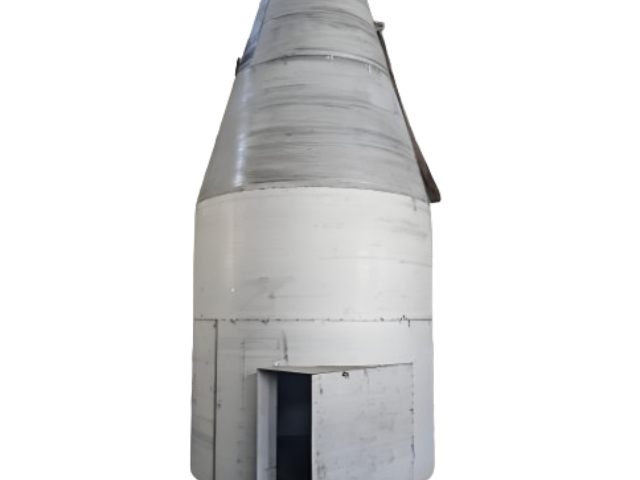
湿式毛绒收集器主要通过水喷淋或水循环系统,捕获空气中漂浮的毛绒、纤维等杂质,其工作原理分为两种:一是微雾喷淋技术,在进风管道内设置雾化喷嘴,利用水雾包裹纤维毛绒以增加其自重,从而提高沉降速度;二是旋流分离装置,含湿纤维气流切向进入分离器后,在离心力作用下纤维与水滴向器壁运动并滑落至集料槽。在适用场所方面,该设备主要应用于以下场景:洗涤与烘干行业:用于酒店、医院、大型洗衣工厂及纺织车间的布草烘干环节,有效防止管道堵塞、降低火灾风险并净化空气。纺织与印染行业:适用于棉纺、毛纺、化纤等纺织厂的梳棉、纺纱、织布工序,收集飞絮、短纤维及粉尘,保护车间空气质量并减少设备磨损。服装与家居制造:用于服装厂、毛绒玩具厂、家具厂的裁剪、缝制、填充等环节,收集加工时产生的毛绒碎屑,改善操作环境并降低人员呼吸道疾病风险。
针对边长大于630mm的不锈钢风管,规范要求必须采取加固措施以防止风管变形,具体规定如下:常规尺寸加固要求:矩形风管边长大于或等于630mm,或矩形保温风管边长大于或等于800mm,且管段长度大于1250mm时,均应采取加固措施。按面积加固要求:当低压风管单边平面面积大于1.2m²,或中、高压风管单边平面面积大于1.0m²时,也必须采取加固措施。加固方式的选择:风管加固可采用管内或管外加固件、管壁压制加强筋等形式。对于不锈钢风管,加固件宜采用角钢、轻钢型材或钢板折叠;若采用螺杆内支撑,应使用不锈钢螺杆,且正压系统密封圈置于风管外侧,负压系统置于内侧。中高压系统特殊要求:当中、高压系统风管的管段长度大于1250mm时,应采用加固框的形式进行补强。洁净系统特殊要求:若为洁净空调系统的不锈钢风管,严禁采用管内加固措施或压筋加固,必须采用外加固措施,且内部加固点周围需用密封胶密封。还在为冲压件后续处理烦恼?沛尔提供一站式服务,从加工到包装,全程无忧!
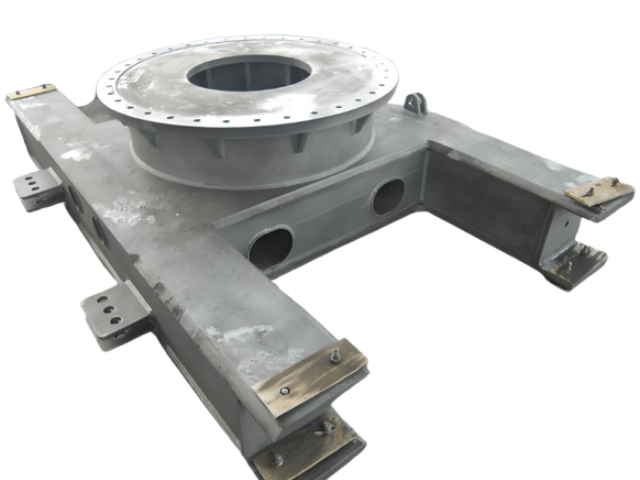
小批量定制是金属加工服务中的常见的形态,客户多为研发打样或备件补充,对响应速度较为敏感,容错空间小。此类订单往往图纸新、要求细,供应方需要快速理解意图而非套用常规工艺,否则容易反复修改,拖慢节奏。金属加工的小批试制应重视首件确认,让客户尽早看到实物并反馈,把不确定在前端消化,避免量产方向跑偏。由于量小,分摊到单件的准备成本偏高,交期也可能受设备排产影响,需要提前沟通与排期。采购方提前沟通材质牌号、精度与表面要求,能减少来回确认,加快起步,也降低误购料风险。对金属加工企业而言,建立灵活的试样流程,是把小批量转化为长期合作的机会,也是检验工艺响应速度的窗口。善于服务小批的客户,往往在大批订单来临时更容易获得优先信任与持续合作,形成良性滚动。试样流程顺,小批也能快速转正,客户试错成本更低,研发打样与批量生产之间的断层被有效填平与衔接,创新节奏因此变得更轻快。工艺上的小改进,积累起来就是可观的综合收益。担心冲压件表面粗糙?沛尔采用精细表面处理工艺,五金冲压件表面光滑如镜!上海防锈加工
担心金属结构件加工不符合标准?我们严格遵循行业规范,确保每件加工件都符合相关标准!上海防锈加工
在不锈钢风管加工制作时,正确选择咬接与氩弧焊的连接方式,依据是板材的厚度以及系统的具体要求。首先,从板材厚度来看:当不锈钢板的厚度小于或等于1.0mm时,板材拼接宜采用咬口连接或铆接,这种方式能有效增加风管强度且变形小;当板厚大于1.0mm时,由于材料较厚难以咬合,应采用氩弧焊或电弧焊进行连接。其次,从系统要求来看:对于输送有害化学气溶胶、致病生物气溶胶或排油烟等对密封性要求较高的系统,即使板厚较薄,也应当采用焊接成型,以确保风管漏风量为零,避免后期运行中出现漏油或串气现象。在工艺选择上,不锈钢风管应严格采用氩弧焊,禁止使用气焊上海防锈加工
上海沛尔机械工程有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。